外観やおおよそのサイズで安全装置を発注することは、エレベーター部品調達における最もリスクの高いミスの一つです。プログレッシブ型安全装置アセンブリのメーカー取扱説明書は明確です:装置は銘板に印字された速度、荷重、レールパラメータ内でのみ機能し——現場で工場設定を変更してはなりません。
本ガイドは、作動原理、型式分類、速度ベース選定ルール、ガイドレール適合性、荷重容量、試験要件、調達ベストプラクティスを網羅する包括的選定フレームワークを提供します——保守教育資料、安全装置メーカーデータ、国際規格慣行から整理しました。
1. 安全装置の基礎
1.1 エレベーター安全システムにおける役割
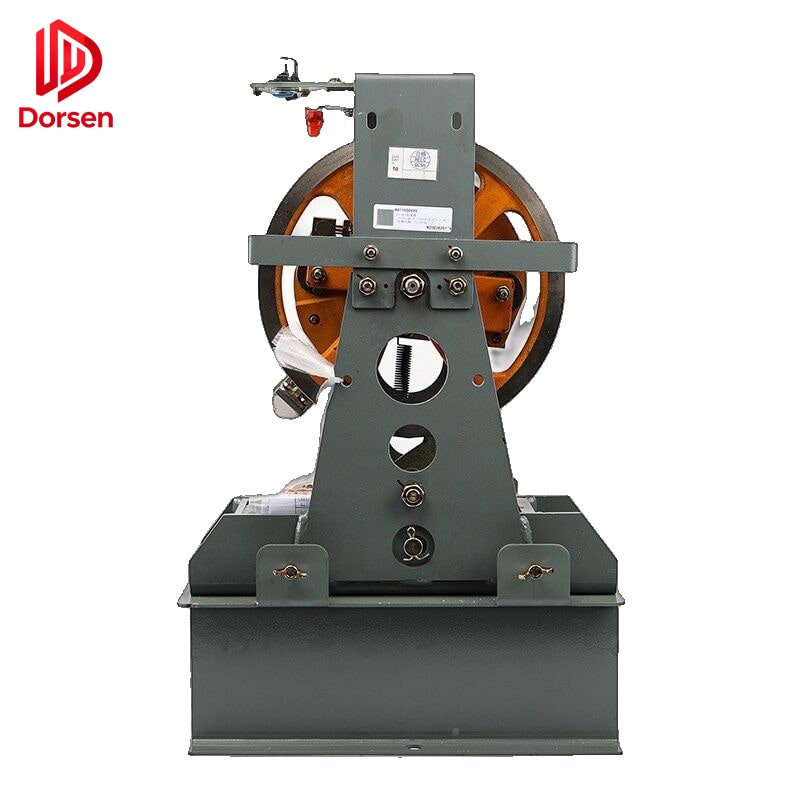
安全装置は、エレベーターカーが過大な速度で下降した場合に物理的に停止させる機械的制動装置です。順次安全チェーンの一部として作動します。
調速機(検出) → 調速機ロープ(伝達) → 安全装置(制動) → ガイドレール(面)調速機が過速度を検出すると、調速機ロープを把持し、安全装置作動連動に張力を加えます。安全装置ジョーブロックがガイドレールに噛み込み、カーの運動エネルギーを制御された摩擦を通じて熱に変換します。
1.2 プログレッシブ型 vs. 瞬時型:作動原理
瞬時型安全装置は急速に作動し、スプリング補助機械力でガイドレールをクランプします。制動イベントは急激です——減速度は高速では乗客の快適性・安全性に許容されないレベルに達する可能性があります。瞬時型装置は機械的に単純で、初期の低速エレベーターの標準でした。
プログレッシブ型安全装置は、スプリング荷重ウェッジまたは偏心ローラーがガイドレール作業面に沿って滑走することで、制動力を段階的に加えます。制御された減速度は乗客への衝撃力を認証レベルに制限します——EN 81-20に基づき、乗用エレベーターでは通常 ≤ 1.0 g(9.81 m/s²)です。
| 項目 | 瞬時型 | プログレッシブ型 |
|---|---|---|
| 作動機構 | レールへの急速クランプ | 制御された滑走減速 |
| 制動要素 | 焼入れ鋼ウェッジ | 偏心ローラーまたはスプリング対抗ウェッジ |
| 力の適用 | スプリング補助機械式 | スプリング荷重、自己増力式 |
| 典型的速度帯 | ≤ 0.63 m/s | 0.63 m/s〜10+ m/s |
| 乗客減速度 | 高いジャーク(レガシー) | 認証 ≤ 1.0 g |
| トリップ後リセット | 多くは手動 | 設計による手動 |
| 現在市場での使用 | レガシー低速のみ | 0.63 m/s超の全新乗用 |
2. 速度ベース選定ルール
2.1 規格整合速度閾値
EN 81-20およびASME A17.1下の国際慣行は、以下のように用途を区分します。
| 定格カー速度 | 一般的に要求される安全装置型式 |
|---|---|
| ≤ 0.63 m/s | 瞬時型装置が許容される場合あり(管轄区域依存) |
| 0.63 – 1.0 m/s | 制御減速プログレッシブ型装置 |
| > 1.0 m/s | 型式試験済み減速性能のプログレッシブ型装置 |
| 2.5 – 4.0 m/s | 強化減速認証のプログレッシブ型装置 |
| 高層(> 4 m/s) | 独立作動の二重プログレッシブセット(プロジェクト固有) |
瞬時型装置は急速に作動し機械的に単純ですが、より高速のユニットにおけるプログレッシブ型装置の万能代替品ではありません。速度定格不一致は誤ったトリップ動作を生じます——性能上の好みではなく、安全上の問題です。
2.2 調速機作動速度との関係
過速度調速機の作動速度は、安全装置の認証速度範囲と整合しなければなりません。
| パラメータ | 典型的値 | 情報源 |
|---|---|---|
| 定格エレベーター速度 | 機械銘板 | カーデータプレート |
| 調速機作動速度(下降) | 定格速度の115–140% | 調速機銘板/規格 |
| 調速機作動速度(上昇) | 定格速度の115% | 調速機銘板/規格 |
| 作動速度許容差 | ±3% | EN 81-20試験要件 |
| 安全装置認証範囲 | 作動速度を包含必須 | 装置銘板 |
調速機が安全装置の認証範囲外の速度で作動した場合、装置が作動しない(低速トリップ)、または過大な力で作動する(過速度トリップ)可能性があります。いずれも安全上の危険です。
3. 安全装置型式分類
3.1 詳細型式比較
| 型式 | 制動要素 | 力の適用 | 最大認証速度 |
|---|---|---|---|
| ウェッジ型(瞬時型) | 焼入れ鋼ウェッジ | スプリング補助機械式 | ≤ 0.63 m/s(レガシー) |
| 偏心ローラー(プログレッシブ型) | 偏心ローラー+スプリング | スプリング荷重、自己増力式 | 最大3.0 m/s |
| ウェッジ型(プログレッシブ型) | スプリング対抗ウェッジ | 油圧ダンピング+スプリング | 最大10.0 m/s |
| 多段ウェッジ(高速) | 分散ウェッジ配列 | 油圧またはスプリング | 最大10.0+ m/s |
3.2 方向性
| 構成 | 適用 | 備考 |
|---|---|---|
| 単方向(下降のみ) | 標準乗用カー側 | 最も一般的な構成 |
| 双方向 | 上昇方向制動が必要な特定設計 | 少ない;銘板確認 |
| カウンウェイト側 | カウンウェイトフレーム上の別装置 | 独立仕様が必要 |
発注前に方向性が設置側・システム設計と一致することを確認してください。
4. 購入前の4項目ラベル確認
複数メーカー(Can-Lift、Sky、国際OEMアセンブリを含む)のプログレッシブ型装置取扱説明書は、同一の確認手順を使用します。
4.1 方向性
単方向(下降のみ) vs. 双方向がカー側・システム設計と一致することを確認してください。誤った側に単方向装置を設置すると、過速度イベント時に制動作用がありません。
4.2 公称速度 vs. 作動速度
定格エレベーター速度と調速機作動速度は、装置の認証範囲内にある必要があります。銘板には最小・最大作動速度が記載されています——定格エレベーター速度だけではありません。不一致は設計限界外の停止力を生じます。
4.3 総質量(P + Q)
カー空車重量(P)と定格荷重(Q)は、その速度・レール型式の銘板容量表内にある必要があります。表は以下で異なります。
- 機械加工レール(Type B) — より厳しい公差、より高い容量定格
- 冷間引抜レール(Type A) — 標準容量定格
装置が物理的に適合していても、誤った表行の使用は認証違反です。
4.4 ガイドレール適合性
銘板と以下すべてを照合してください。
| パラメータ | 一般的な値 | 重要? |
|---|---|---|
| レール型式 | T75、T89、T127、T140 | はい — ジョープロファイル一致 |
| レール厚 | 9、10、14、16 mm | はい — ジョー開口寸法 |
| レール製造タイプ | A=冷間引抜/B=機械加工 | はい — 別容量表 |
| 潤滑状態 | 油潤滑 vs. 乾燥レール定格 | はい — 摩擦係数に影響 |
| ジョーブロックプロファイル | レール作業面と一致必須 | はい — 噛み込み形状 |
ラベルに記載のないレール型式には設置しないでください。
5. 荷重容量とジョーブロック構成
5.1 ブロック数 vs. 荷重
総懸吊質量(P + Q)に関連する一般的業界ガイダンス:
| おおよその荷重範囲 | 典型的ブロック構成 |
|---|---|
| ~1,000 kgまで | 2ブロック |
| ~1,000 – 2,500 kg | 4ブロック |
| ~2,500 – 4,000 kg | 6ブロック |
| ~4,000 kg超 | フレーム上に分散6–8ブロック |
正確な数は常に銘板主導——表は方向付け用のみ、オリジナル型式データの代替にしないでください。
5.2 取付・フレーム考慮事項
| 要素 | 仕様情報源 | 備考 |
|---|---|---|
| 耳間隔(中心距離) | メーカー図面 | 既存ブラケットと一致必須 |
| ピン穴径・位置 | メーカー図面 | 連動ロッド適合性 |
| 床ブラケット型式 | プロジェクト設計 | 装置変更時に新ブラケットが必要な場合あり |
| カーフレームとのクリアランス | シャフト配置図 | 大型装置発注前に確認 |
いかなる規制管轄区域でも、安全装置ブラケットまたはフレームの現場改修は許容されません。
6. 安全装置試験要件
6.1 型式認証試験
EN 81-20は、型式認証時に定格荷重・作動速度での完全安全装置試験を義務付けます。試験は以下を検証します。
- 認証範囲内の作動速度での作動
- 乗客安全限界内の減速度
- 許容限界を超えるガイドレール損傷なし
- トリップ後リセット機構の正常作動
6.2 現場試験スケジュール
| 試験 | 頻度 | 要件 |
|---|---|---|
| 調速機作動速度確認 | 年1回(乗用)/6か月(重量貨物) | 定格作動速度の±3% |
| 安全装置試験(空車) | 年1回 | 過大なレール損傷なしでカー停止 |
| 試験後ガイドレール検査 | 毎回試験後 | ジョー接触点のスコアリング・変形 |
| 連動・ロープ検査 | 年1回 | ピン、ロッド、調速機ロープの摩耗 |
| 銘板可読性 | 毎回点検 | 読み取り可能であること |
6.3 試験手順概要
Step 1: 安全装置試験前に調速機作動速度を確認
Step 2: 点検速度でカーを下降走行
Step 3: 調速機を手動または制御過速度でトリガー
Step 4: 停止距離・減速度を測定
Step 5: ジョー接触点のガイドレール損傷を点検
Step 6: 安全装置を分解し摩耗を点検
Step 7: 安全装置をリセットし正常作動を確認
Step 8: 保守ログに試験結果を文書化
試験後、安全装置接触点のガイドレールは変形・スコアリングの点検が必要です。復帰前にレール交換が必要な場合があります。
7. 一般的な適合性故障
複数サービスデータベースから現場検証されたパターン:
| 故障 | 症状 | 予防 |
|---|---|---|
| ジョーブロック vs. レールプロファイル不一致 | 異常制動、騒音、不完全作動 | レール型式A/Bを正確に一致 |
| 速度クラス不一致 | 調速機が校正範囲外で作動 | 作動速度を相互参照 |
| 取付寸法偏差 | ブラケット改修なしでは取付不可 | 先に寸法図面を依頼 |
| 連動部品欠落 | 納品後に調速機ロープ接続不可 | 見積に完全BOMを含める |
| 方向性誤り | 過速度イベント時に制動なし | カー側・装置方向を確認 |
8. プロジェクト範囲に含める関連部品
安全装置見積依頼では、以下が必要かどうかを明記してください。
| 部品 | 含めるタイミング |
|---|---|
| 過速度調速機 | 速度クラス変更または調速機寿命終了 |
| 調速機ロープ | 摩耗、誤径、または誤長 |
| 連動ロッド・ピン | トリップ後の曲がり、摩耗、または欠落 |
| リセット機構部品 | 試験またはトリップイベント中の損傷 |
| 床ブラケット | 腐食、または新装置フレームと非適合 |
| ガイドレール区間 | 前回トリップまたは試験によるスコアリング |
| CEまたは型式試験書類 | すべての輸出市場 |
9. 推奨調達フロー
オリジナル銘板を確認 → 速度+P+Q+レール型式+側面を確認
→ 容量表を相互参照 → 認証書類を依頼
→ 連動・調速機適合性を確認 → 見積
→ 技術レビュー → 発注 → 設置前寸法確認
既存安全装置ラベルの鮮明な写真を送付してください。ブランド間の型式類似性は相互交換性を意味しません。
10. 新たな考慮事項
10.1 電子調速機と安全装置の相互作用
シャフトエンコーダーと専用プロセッサを使用する電子調速機は、ジャーク検出を含む精密速度監視を提供します。電子調速機システムで安全装置を交換する場合、コントローラソフトウェア更新後も調速機作動速度校正が新装置の認証範囲内に留まることを確認してください。
10.2 MRL設置
機械室レス(MRL)エレベーターは、アクセスが限られたシャフト上部に調速機を取付けます。MRLシャフトでの安全装置交換は分解手順の計画が必要で、コンパクトな調速機配置により追加連動部品が必要になる場合があります。
DORSENは、輸出書類サポート付きのOEM互換安全装置を供給しています。安全クリティカル部品において、支払前の仕様確認は官僚主義ではありません——安全システムの一部です。