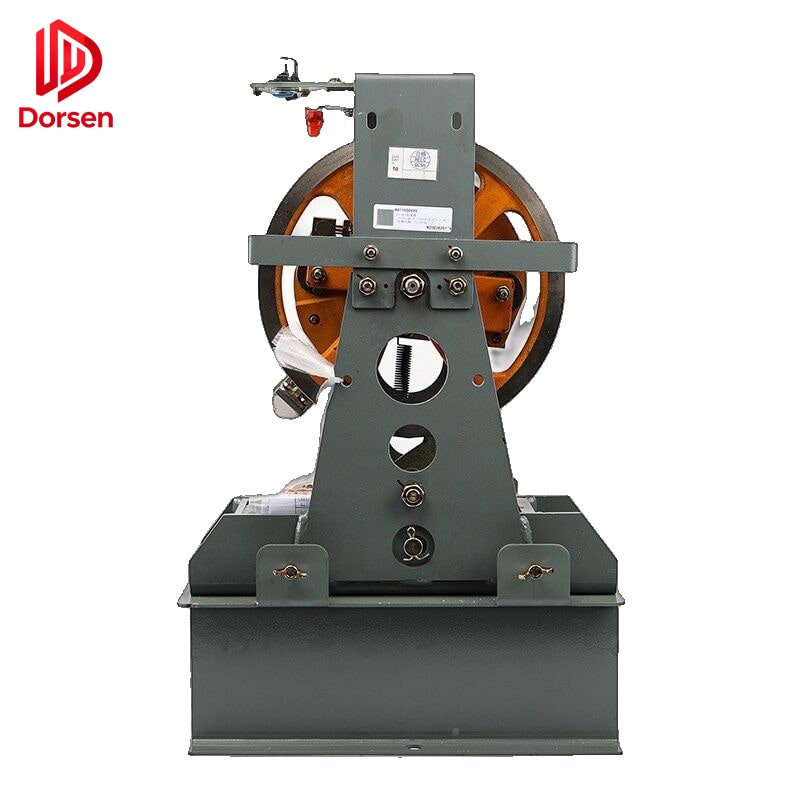
安全装置は、かごが過大速度で下降した場合に機械的に制動する装置です。調速機からリンク系を介して作動し、あらゆるエレベーター据付で最も安全重要度の高い部品の一つです。概略サイズ、見た目の類似、不完全な型番データで安全装置を発注することは、エレベーター部品産業で最もリスクの高い調達ミスの一つです。
ガイドシューライナーやドアローラーのような消耗部品と異なり、安全装置は型式試験で認証された速度・荷重・ガイドレールパラメータの厳密な範囲内で機能しなければなりません。物理的に取付できても銘板定格外で動作するユニットは、実際の過速度事象——または年次安全試験の失敗——まで発見されない潜伏安全ハザードを生みます。
本ガイドは、仕様確認、文書要件、関連部品、国際スペアパーツ取引で見られる一般的な適合失敗を網羅する包括的調達フレームワークを提供します。
1. 安全装置システムの理解
1.1 安全チェーンの構成部品
エレベーター安全システムは次の連続チェーンとして動作します:
調速機 → 調速機ロープ → 安全装置リンク → 安全装置ジョー → ガイドレール各部品は他と照合されなければなりません。調速機作動速度、ロープ径、リンク形状を確認せずに安全装置を交換すると、一見完成していても過速度条件下で正しく係合しないシステムになり得ます。
1.2 プログレッシブ型 vs. 瞬時型
定格速度0.63 m/s超の現代乗客用エレベーターは、減速度を制限するため制動力を徐々に加えるプログレッシブ型安全装置を要します(EN 81-20では通常≤1.0 g)。瞬時型は急速に係合し、大半の法域で低速用途に限定されます。
| パラメータ | 瞬時型 | プログレッシブ型 |
|---|---|---|
| 係合 | レールへの急速クランプ | 制御されたすべり減速 |
| 速度範囲 | ≤0.63 m/s(典型) | 0.63 m/s〜10+ m/s |
| 乗員減速度 | より高いジャーク | 認証≤1.0 g |
| 現市場シェア | レガシー据付 | 0.63 m/s超の新規乗客用すべて |
据付タイプが不明な場合は、銘板を撮影し発注前に供給者へ送付してください。取付寸法だけでプログレッシブと瞬時を相互置換しないでください。
2. 発注前仕様チェックリスト
2.1 ガイドレールパラメータ
安全装置ジョーブロックは特定ガイドレールプロファイルに合わせて加工されます。これが適合失敗の最頻原因です。
| パラメータ | 確認事項 | 一般値 |
|---|---|---|
| レールモデル | T形呼称 | T75、T89、T127、T140 |
| レール厚さ | 作業面寸法 | 9、10、14、16 mm |
| レール製造タイプ | A=冷間引抜/B=機械加工 | 銘板定格と一致必須 |
| 潤滑状態 | 給油レール vs. 乾燥レール定格 | 摩擦係数に影響 |
| ジョーブロック形状 | レール作業面と一致必須 | 供給者固有形状 |
重要ルール: 装置銘板に記載のないガイドレールタイプへ安全装置を据付しないでください。ジョープロファイル不一致は、安全装置試験時の異常制動、不完全係合、レール傷を招きます。
2.2 エレベーター運転パラメータ
| パラメータ | 情報源 | 重要性 |
|---|---|---|
| 定格速度(m/s) | 機械銘板/データプレート | 装置速度クラスを決定 |
| 調速機作動速度 | 調速機銘板/試験証明書 | 装置認証範囲内である必要 |
| 定格荷重Q(kg) | かごデータプレート | かご質量と合わせてP+Q |
| 空かご質量P(kg) | 計量またはメーカーデータ | 総質量P+Qが容量表内である必要 |
| 据付側 | かご左/かご右/釣合おもり | 一方向 vs. 双方向装置を決定 |
総つり下げ質量P + Qは、速度クラスとレールタイプの特定組合せに対する銘板容量表内に入らなければなりません。表は機械加工(タイプB)と冷間引抜(タイプA)で異なります——誤った表行の使用は認証違反です。
2.3 安全装置識別データ
発注前に既存ユニットから収集:
- 安全装置本体上のメーカー名と型番
- 速度範囲、P+Q容量、レールタイプ、シリアル番号を示す銘板写真
- ジョーブロック数(2、4、6、または8——荷重に応じて増加)
- 方向性 ——一方向(下降のみ)または双方向
- 取付ブラケット寸法 ——中心距離、ボルトパターン、耳の向き
- 型式試験証明書番号 ——輸出・検査適合用
2.4 ブランドと認証要件
| 市場 | 一般に必要な文書 |
|---|---|
| 欧州連合 | CE宣言、型式試験証明書(モジュールBまたは同等) |
| 北米 | ASME A17.1適合、部品認証データ |
| 中東/アフリカ | CEまたは同等、公証試験報告が必要な場合あり |
| 東南アジア | CEと現地検査当局要件の混合 |
| オーストラリア | AS 1735に基づく適合文書 |
適切な認証文書なしの安全装置輸出は、通関拒否リスクがあり、現地安全規程下での据付を無効にします。見積前に顧客と文書要件を確認してください。
3. スコープに含める関連部品
安全装置交換プロジェクトでは、装置アセンブリ以外の追加部品がしばしば必要です。見積から省略すると、据付遅延と再出荷を招きます。
| 部品 | 必要な場合 | 仕様メモ |
|---|---|---|
| 調速機 | 調速機速度クラスが新装置と不一致 | 作動速度が装置定格と整合必須 |
| 調速機ロープ | 摩耗、径・長の誤り | 主つりロープとは別 |
| リンクロッドとピン | 作動後の曲がり・摩耗・欠品 | 正確な長さとピン径が重要 |
| リセット機構 | 安全装置試験中に損傷 | 設計に従う手動または自動リセット |
| フロアブラケット | 腐食、または前回サービスでの改造 | 取付形状が装置フレームと一致必須 |
| ガイドレールセクション | 前回作動による傷・変形 | 試験後、接触点のレール交換が必要になり得る |
安全装置の作動または試験の後、ジョー接触点のガイドレールは変形・傷を点検しなければなりません。エレベーター復旧前にレール交換が必要な場合があります。
4. よくある適合失敗
これらは複数の現場サービスデータベースとメーカー技術掲示で検証されたパターンです:
4.1 ジョーブロック vs. レールプロファイル不一致
症状: 安全装置試験中の異常音、不完全係合、または目視可能なレール傷。
原因: T89/B機械加工レール用ジョーをT89/A冷間引抜レールに据付、または厚さ定格誤り。
予防: 銘板のレール製造タイプ文字(AまたはB)を正確に照合。
4.2 速度クラス不一致
症状: 調速機は作動するが安全装置が係合しない、または過大減速度で係合。
原因: 1.0 m/s定格装置を1.75 m/sシステムに据付、または調速機作動速度が装置認証範囲外。
予防: 調速機作動速度(通常、定格速度の115%)を装置銘板速度表と照合。
4.3 取付寸法のずれ
症状: 既存ブラケットまたはフロア構造を改造せずに据付できない。
原因: 耳間隔やピン穴位置が異なる別メーカーの「似た見た目」の装置。
予防: 供給者から寸法図を求め、発注前にアズビルト測定と比較。安全装置ブラケットの現場改造は、いかなる規程法域でも許容されません。
4.4 リンク部品の欠落
症状: 装置は据付されたが調速機ロープに接続できず、システム試験不可。
原因: 見積が安全装置本体のみ;リンクロッド、ピン、張力ばねが省略。
予防: 安全装置照会ごとに完全な部品表を含める。
5. 荷重容量とジョーブロック構成
総つり下げ質量に対するジョーブロック数の一般的業界指針:
| 概略P + Q範囲 | 典型ジョー構成 |
|---|---|
| 〜1,000 kgまで | 2ブロック |
| 〜1,000 – 2,500 kg | 4ブロック |
| 〜2,500 – 4,000 kg | 6ブロック |
| 〜4,000 kg超 | フレーム上に8ブロック分散 |
正確なブロック数と配置は常に銘板主導です。本表は初期照会の見当のみに使い——供給者は当該モデルの認証容量表で確認しなければなりません。
6. 推奨調達ワークフロー
手順1:既存安全装置銘板と取付ブラケットを撮影
手順2:定格速度、P+Q、レールモデル/タイプ、据付側を記録
手順3:調速機作動速度とロープ仕様を確認
手順4:必要な関連部品を特定(リンク、ロープ、ブラケット)
手順5:認証文書一覧付きで見積依頼
手順6:供給者仕様マッチの技術レビュー
手順7:CE/型式試験文書の確実な納入付きで発注
手順8:到着時の据付前寸法チェック
リードタイム注記: 輸出文書付き安全装置は通常2〜4週のリードタイムを要します。文書確認なしの急ぎ発注は適合リスクを生みます。
7. 据付後の検査と試験
EN 81-20およびASME A17.1慣行に従い:
| 試験 | 頻度 | 要件 |
|---|---|---|
| 調速機作動速度確認 | 年1回(乗客)/6か月(重量貨物) | 定格作動速度の±3% |
| 安全装置試験(空かご) | 年1回 | 限度を超えるレール損傷なくかごを停止 |
| 試験後ガイドレール点検 | 毎回試験後 | ジョー接触点の傷・変形を確認 |
| リンク摩耗点検 | 年1回 | ピン、ロッド、ロープの摩耗を確認 |
| 銘板判読性 | 毎回検査 | 全サービス寿命中、判読可能であること |
8. 見積のために送付する情報
正確な見積には次が必要です:
- 安全装置銘板の鮮明写真(全テキスト判読可)
- ガイドレールモデル、厚さ、製造タイプ(AまたはB)
- 定格速度、定格荷重、空かご質量
- 分かれば調速機モデルと作動速度
- 据付側(かご左/かご右)
- 仕向国と必要な認証種別
- リンク部品と調速機ロープがスコープに含まれるか
DORSENは、国際保守施工業者・販売店向けに輸出文書サポート付きOEM互換安全装置を供給します。安全重要部品では、支払前の仕様確認は官僚主義ではなく——安全システムの不可欠な一部です。銘板写真をお送りいただければ、認証詳細付きの照合提案を提示します。