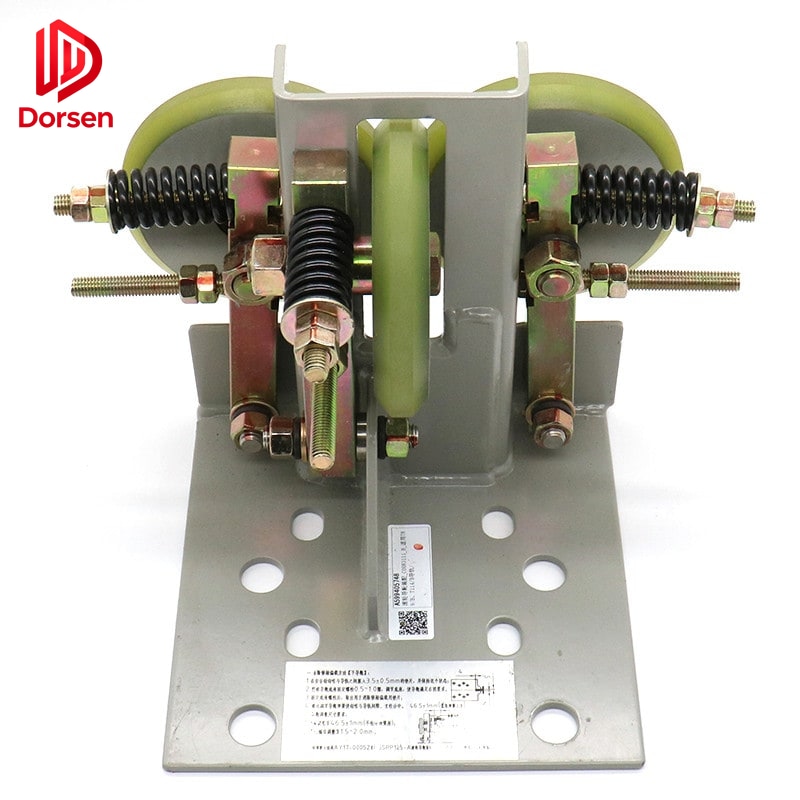
Kılavuz raylar asansör işletmesinin yapısal omurgasıdır. Kabin ve karşı ağırlık seyir yolunu tanımlar, emniyet dişlisi için fren yüzeyini sağlar ve hizalama hassasiyetiyle sürüş kalitesini doğrudan belirler. Yanlış ray spesifikasyonu — yanlış model, doğruluk sınıfı veya üretim tipi — tüm aşağı akış bileşenlerini etkiler: kılavuz pabuçları, emniyet dişlisi çene blokları, balık plakası donanımı ve braket aralığı.
Değişim rayı tedarik eden bakım yüklenicileri ve boyuna kesilmiş kesit sipariş eden ihracat projeleri için spesifikasyon adlandırmasını anlamak, sorunsuz montaj ile maliyetli saha anlaşmazlığı arasındaki farktır.
Bu rehber ray modeli tanımlama, doğruluk sınıflandırması, malzeme standartları, kesim ve ambalaj gereksinimleri, montaj kabul ölçütleri ve ilgili bileşen uyumluluğunu kapsar.
1. Kılavuz Ray Temelleri
1.1 Asansör Sistemindeki İşlev
Kılavuz raylar üç birincil işlev görür:
- Kılavuzluk — kabin ve karşı ağırlık hizasını kuyuda korumak
- Güvenlik — aşırı hız olaylarında emniyet dişlisi çene blokları için fren yüzeyi sağlamak
- Yük aktarımı — kabin ve karşı ağırlık kuvvetlerini kuyu braketlerine ve bina yapısına dağıtmak
Kabin kılavuz pabuçları (veya makaralı kılavuzlar) ray çalışma yüzüne biner. Karşı ağırlık rayları bağımsız bir aşınma yolunda ayrı bir kılavuz pabucu seti taşır. Her iki ray seti de spesifikasyonu karşılamalıdır — karşı ağırlık raylarını incelemeden kabin raylarını değiştirmek kılavuzluk sisteminin yarısını ele almadan bırakır.
1.2 T-Profil Ray Yapısı
Asansör kılavuz rayları uluslararası standartlaştırılmış T biçimli kesit kullanır:
| Boyut | Açıklama | Yaygın değerler |
|---|---|---|
| Model numarası | Nominal boyut tanımı | T45, T50, T70, T75, T78, T82, T89, T90, T114, T127, T140 |
| b (taban genişliği) | Ray ayağının genişliği | Modele göre değişir (ör. T75 için 75 mm) |
| h (toplam yükseklik) | Toplam ray yüksekliği | Modele göre değişir |
| Çalışma yüzü kalınlığı | Emniyet dişlisi ve pabuçların referans aldığı boyut | 9, 10, 14, 16 mm |
| Üretim tipi | A = soğuk çekilmiş / B = işlenmiş | Yüzey kalitesini ve emniyet dişlisi derecesini etkiler |
Soğuk çekilmiş raylar (Tip A) çeliğin kalıplardan çekilmesiyle üretilir. Ekonomiktir ve düşük–orta hız uygulamalarında yaygın kullanılır. Yüzey kalitesi kılavuz pabuçları için yeterlidir ancak belirli emniyet dişlisi çene dereceleri gerektirebilir.
İşlenmiş raylar (Tip B) daha sıkı toleranslarla ve üstün yüzey kalitesiyle frezelenir. Yüksek hızlı asansörler (> 2,5 m/s) ve üstün sürüş kalitesi gerektiren uygulamalar için standarttır. Emniyet dişlisi kapasite tabloları sıklıkla Tip A ve Tip B raylar için ayrı dereceler listeler.
2. Ray Modeli Tanımlama
2.1 Yaygın Model Aileleri
| Model | Tipik uygulama | Hız aralığı |
|---|---|---|
| T45 / T50 | Konut, alçak kat | ≤ 1,0 m/s |
| T70 / T75 | Standart yolcu | 0,5 – 1,75 m/s |
| T78 / T82 / T89 | Orta katlı yolcu | 1,0 – 2,5 m/s |
| T90 / T114 | Yüksek hızlı yolcu | 2,5 – 4,0 m/s |
| T127 / T140 | Yüksek kat, ağır hizmet | 2,5 – 10+ m/s |
Model numarası seçimi anma hızı, kabin kapasitesi, braketler arası açıklık ve bina deprem gereksinimleriyle belirlenir. Mevcut bir kuyuda ray değiştirmek tipik olarak orijinal modelin tam eşleşmesini gerektirir — daha büyük profile yükseltmek braket değişikliği gerektirebilir.
2.2 Doğruluk Sınıfı
Doğruluk sınıfı ray uzunluğu boyunca doğrusallık ve burulma toleranslarını tanımlar. Daha yüksek sınıflar daha yüksek hızlarda daha iyi sürüş kalitesi sağlar.
| Sınıf | Doğrusallık toleransı (metre başına) | Tipik uygulama |
|---|---|---|
| Q1 | ≤ 0,7 mm | Genel amaç, düşük hız |
| Q2 | ≤ 0,5 mm | Standart yolcu |
| Q3 | ≤ 0,3 mm | Orta–yüksek hız |
| Q8 / Q9 | ≤ 0,16 mm | Yüksek hız, üstün sürüş |
2,5 m/s üzerindeki asansörler için doğruluk sınıfı Q3 veya daha iyisi yaygın olarak belirtilir. Yüksek hızlı tesiste Q1 ray kullanmak yalnızca kılavuz pabucu ayarıyla düzeltilemeyen titreşim üretir.
2.3 Malzeme ve Yüzey İşlemi
| Özellik | Standart uygulama | Notlar |
|---|---|---|
| Malzeme | Karbon çeliği (tipik S235 veya eşdeğeri) | Aşındırıcı ortamlar için paslanmaz varyantlar |
| Yüzey kalitesi | Siyah (haddelenmiş) veya işlenmiş | Tip B raylar için işlenmiş |
| Korozyon önleme | Kesik uçlarda yağ kaplama veya astar | Deniz ihracatı için kritik |
| İşaretleme | Model, uzunluk ve sınıf ayakta damgalı | Montaj izlenebilirliği için gerekli |
3. İhracat Projeleri İçin Kesim ve Ambalaj
3.1 Boyuna Kesim Gereksinimleri
Uluslararası ray siparişleri sıklıkla sevkiyattan önce kat yüksekliklerine kesim gerektirir. Her satın alma siparişinde şunları belirtin:
| Gereksinim | Ayrıntı | Neden önemli |
|---|---|---|
| Kesit başına kesim uzunluğu | Kat-kat boyutu + ayar | Yanlış uzunluk saha kesim gecikmelerine yol açar |
| Uç kareselliği | Dikeyden ≤ 0,5 mm sapma | Balık plakası birleşim hizasını etkiler |
| Çapak alma | Tüm kesik kenarlar pürüzsüz eğelenmiş | Montajcı yaralanmasını ve pabuç hasarını önler |
| Pas önleme | Taze kesik yüzlerde yağ daldırma veya astar | Deniz navlunu korumasız hızlı korozyona yol açar |
| Kat düzeyi işaretleme | Her kesiti durak numarasıyla etiketleyin | Çok duraklı kuyularda saha montajını hızlandırır |
| Üst/alt tanımlama | Hangi ucun yukarı bakacağını işaretleyin | Ters montajı önler |
3.2 Ambalaj Standartları
| Yöntem | Uygulama | Koruma düzeyi |
|---|---|---|
| Ahşap kasa | Deniz navlunu, uzun transit | En yüksek — eğilme ve darbe hasarını önler |
| Çelik çemberli demet | Kısa transit, yurt içi | Orta — dikkatli elleçleme gerekir |
| Bireysel plastik sarma | Üstün raylar, Q8/Q9 sınıfı | Yüzey çizilmesini önler |
İşlenmemiş kesik uçlar, işaretsiz uzunluklar veya transit eğilmeyle gelen raylar montajı yavaşlatır ve nemli kuyularda korozyon riskini artırır. Ambalaj gereksinimlerini satın alma spesifikasyonuna dahil edin — sonradan değil.
3.3 Balık Plakası ve Donanım Kitleri
Her ray birleşimi şunları gerektirir:
- Balık plakası çifti (üst ve alt kelepçe plakaları)
- Yüksek mukavemetli cıvatalar (tipik M12, sınıf 8.8 veya 10.9)
- Tasarıma göre yaylı rondela veya kilit somunlar
- Belirtilen aralıkta braket klipsleri (tipik 1.500–2.000 mm)
Balık plakaları ve donanımın ray teklifine dahil mi yoksa ayrı mı sipariş edildiğini teyit edin. Ray modeline uymayan balık plakası geometrisi uygun birleşim kapanmasını engeller.
4. Montaj Kabul Ölçütleri
4.1 Düşeylik ve Aralık
| Parametre | Kabul ölçütü | Ölçüm yöntemi |
|---|---|---|
| Düşey sapma | 5 m’de ≤ 0,5 mm (Q2 sınıfı) | Şakul ipi veya lazer |
| Merkez mesafesi (kabin rayları) | Tasarım çizimine göre ± 2 mm | Birden fazla yükseklikte şerit metre |
| Ray paralelliği | Tam seyirde ≤ 1 mm | Lazer hizalama sistemi |
| Braket aralığı | Tasarıma göre 1.500–2.000 mm | Şerit metre |
2,5 m/s üzerindeki asansörler için EN 81-20 hizalama gereksinimleri kılavuz hizasını yaygın olarak herhangi 5 metrelik kesitte 1,5 mm içinde belirtir — tekil balık plakası birleşimleri gevşek veya hizasızsa imkânsız bir tolerans.
4.2 Balık Plakası Birleşim Kalitesi
| Parametre | Tipik kabul |
|---|---|
| Birleşimde ray başları arası boşluk | < 0,15 mm |
| Basamak ofseti (düşey uyumsuzluk) | ≤ 0,10 mm |
| M12 cıvata ön torku | ~70 N·m |
| M12 cıvata son torku | ~140 N·m |
| Yüzey sürekliliği | Birleşim boyunca mastar düz |
İlk oturmadan sonra balık plakası cıvatalarını yeniden torklamak birçok OEM montaj sırasının parçasıdır. Birleşim kusurları, yeni ray montajından sonra bildirilen orta seyir titreşimi ve «tık» seslerinin başlıca nedenidir.
4.3 Tam Seyir Testi
Montaj ve kılavuz pabucu ayarından sonra:
- Kabini inceleme hızında tam seyirde çalıştırın — belirli yüksekliklerde titreşim dinleyin
- Titreşim konumlarını birleşim numaralarına eşleyin — tek yükseklikte yerelleşmiş gürültü birleşim sorununu gösterir
- Emniyet dişlisi çene bloğunun ray çalışma yüzüne temasını doğrulayın (görsel inceleme)
- Bakım kayıtları için yapıldığı gibi hizalama verisini belgeleyin
5. İlgili Bileşenler — Rayları İzole Değiştirmeyin
Raylar değiştirildiğinde veya yoğun şekilde yeniden işlendiğinde bu bileşenleri aynı anda inceleyin:
| Bileşen | İnceleme noktası | Aşınmışsa eylem |
|---|---|---|
| Kabin kılavuz pabuçları | Astar kalınlığı, makara yatağı durumu | Kalan ~3 mm altındaki astarları değiştirin |
| Karşı ağırlık kılavuz pabuçları | Bağımsız aşınma yolu | Aşınmışsa değiştirin — aynı titreşim belirtileri |
| Emniyet dişlisi çene blokları | Ray profili eşleşmesi, fren yüzeyi aşınması | Etiket ray tipinin yeni raylarla eşleştiğini doğrulayın |
| Balık plakası donanımı | Cıvata yorulması, diş hasarı | Her birleşimde tüm donanımı değiştirin — yorulmuş cıvataları yeniden kullanmayın |
| Braket klipsleri | Korozyon, deformasyon | Bükülmüş veya delinmiş korozyonda değiştirin |
Aşınmış kılavuz pabuçları algılanan ray kusurlarını maskeler veya büyütür. Aşınmış pabuçlar giderilmeden ray değiştirmek, yeni raylar spesifikasyonu karşılasa bile garanti anlaşmazlığı tetikleyen bir sürüş kalitesi şikâyeti üretir.
6. Montaj Sonrası Bakım
| Görev | Sıklık | Notlar |
|---|---|---|
| Hizalama doğrulaması | Yıllık (yoğun trafik >200 sefer/gün) | Düşük görevli yük için her 24 ay |
| Balık plakası cıvata yeniden torku | Basamak gürültüsü belirdiğinde veya deprem sonrası | Kalibre tork anahtarı kullanın |
| Kılavuz pabucu astar kontrolü | Her bakım ziyaretinde | ~3 mm altında değiştirin — aşınmış astarlar ray sürtünmesini katlar |
| Ray yüzey incelemesi | Yıllık | Çizik (emniyet dişlisi teması), korozyon, yağ birikimi kontrol edin |
| Braket bağlantı elemanı kontrolü | Yıllık | Braket-kuyu bağlantılarını doğrulayın |
7. Doğru Teklif İçin Tedarik Bilgisi
Her kılavuz ray sorgusu için şunları sağlayın:
- Kuyu boyutları — genişlik, derinlik, seyir yüksekliği, durak sayısı
- Mevcut ray modeli — ör. T89/B, üretim tipi dahil (A veya B)
- Doğruluk sınıfı — orijinal spesifikasyondan veya yapıldığı gibi veriden
- Gerekli toplam uzunluk — taraf başına (kabin ve karşı ağırlık ayrı)
- Kesim gereksinimleri — kat yükseklikleri, işaretleme tercihleri
- Balık plakası ve donanım — dahil veya ayrı tedarik
- Ambalaj — deniz navlunu için ahşap kasa, yurt içi için çember
- Varış limanı — ambalaj ve pas önleme düzeyini etkiler
DORSEN, ihracata hazır kesim ve ambalaj seçenekleriyle kılavuz ray, balık plakası, kılavuz pabucu ve braket donanımı tedarik eder. Sipariş aşamasında doğru spesifikasyon kesim hatalarını, uyumluluk anlaşmazlıklarını ve montajdan aylar sonraki sürüş kalitesi geri çağrılarını ortadan kaldırır.