ガイドレールはエレベーター運転の構造的骨格です。かごと釣合おもりの走行経路を定め、安全装置の制動面を提供し、芯出し精度を通じて乗心地を直接左右します。誤ったレール仕様——モデル、精度等級、製造タイプのいずれか——は、ガイドシュー、安全装置ジョーブロック、フィッシュプレート金具、ブラケット間隔など、下流のあらゆる部品に影響します。
交換レールを調達する保守施工業者、および定尺切断セクションを発注する輸出プロジェクトにとって、仕様命名の理解は、円滑な据付と高額な現場紛争の分かれ目です。
本ガイドは、レールモデル識別、精度等級、材料規格、切断・梱包要件、据付受入基準、関連部品適合性を解説します。
1. ガイドレールの基礎
1.1 エレベーターシステムでの機能
ガイドレールは次の3つの主要機能を担います:
- 案内 ——昇降路内でかごと釣合おもりの芯出しを維持
- 安全 ——過速度時に安全装置ジョーブロックの制動面を提供
- 荷重伝達 ——かご・釣合おもり力を昇降路ブラケットと建築構造へ分配
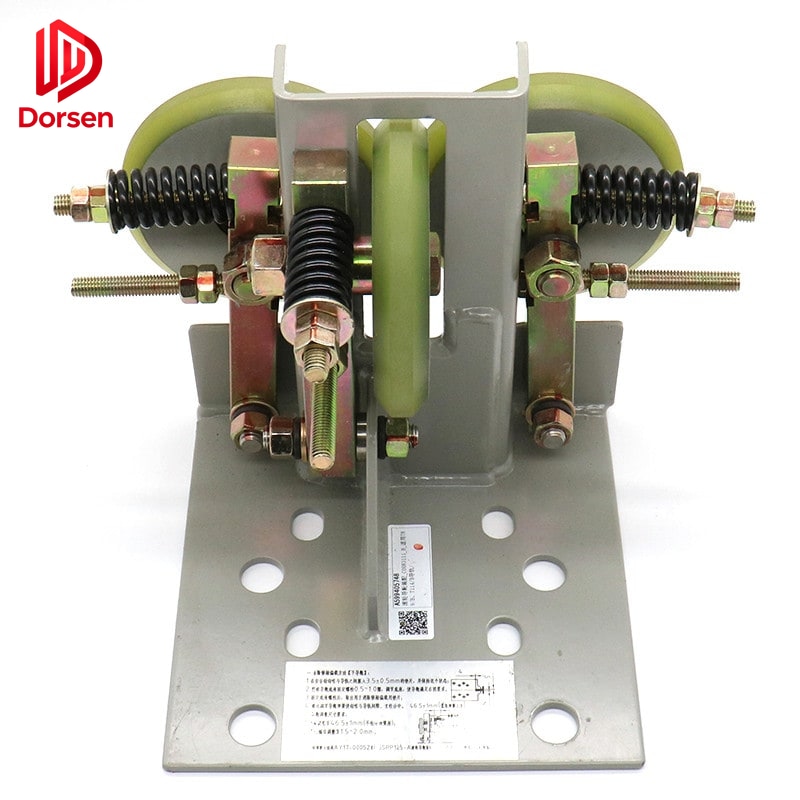
かごガイドシュー(またはローラーガイド)はレール作業面に沿って走ります。釣合おもりレールは独立した摩耗経路上に別セットのガイドシューを持ちます。両レールセットとも仕様適合が必要——かごレールのみ交換して釣合おもりレールを点検しないと、案内システムの半分が未対応のままです。
1.2 T形レール構造
エレベーターガイドレールは国際標準化されたT形断面を用います:
| 寸法 | 説明 | 一般値 |
|---|---|---|
| モデル番号 | 公称サイズ呼称 | T45、T50、T70、T75、T78、T82、T89、T90、T114、T127、T140 |
| b(ベース幅) | レールフット幅 | モデルにより異なる(例:T75で75 mm) |
| h(全高) | レール全高 | モデルにより異なる |
| 作業面厚さ | 安全装置・シューが参照する寸法 | 9、10、14、16 mm |
| 製造タイプ | A=冷間引抜/B=機械加工 | 表面仕上げと安全装置定格に影響 |
**冷間引抜レール(タイプA)**は、ダイスを通して鋼を引き抜き製造します。経済的で、低〜中速用途に広く使われます。表面仕上げはガイドシューには十分ですが、特定の安全装置ジョー定格が必要になる場合があります。
**機械加工レール(タイプB)**は、より厳しい公差でフライス加工され、優れた表面仕上げを持ちます。高速エレベーター(>2.5 m/s)とプレミアム乗心地用途の標準です。安全装置容量表は、タイプAとタイプBで別定格を掲げることがよくあります。
2. レールモデルの識別
2.1 一般的なモデルファミリー
| モデル | 典型用途 | 速度範囲 |
|---|---|---|
| T45/T50 | 住宅、低層 | ≤ 1.0 m/s |
| T70/T75 | 標準乗客用 | 0.5 – 1.75 m/s |
| T78/T82/T89 | 中層乗客用 | 1.0 – 2.5 m/s |
| T90/T114 | 高速乗客用 | 2.5 – 4.0 m/s |
| T127/T140 | 高層・ヘビーデューティ | 2.5 – 10+ m/s |
モデル選定は、定格速度、かご容量、ブラケットスパン、建物耐震要件で決まります。既存昇降路でのレール交換は、通常オリジナルモデルへの正確な照合が必要——大型プロファイルへのアップグレードはブラケット改造を要する場合があります。
2.2 精度等級
精度等級は、レール長に沿った真直度・ねじれ公差を定義します。高等級ほど高速での乗心地が向上します。
| 等級 | 真直度公差(1 mあたり) | 典型用途 |
|---|---|---|
| Q1 | ≤ 0.7 mm | 一般、低速 |
| Q2 | ≤ 0.5 mm | 標準乗客用 |
| Q3 | ≤ 0.3 mm | 中高速 |
| Q8/Q9 | ≤ 0.16 mm | 高速、プレミアム乗心地 |
2.5 m/s超のエレベーターでは、精度等級Q3以上が一般に指定されます。高速据付にQ1レールを使うと、ガイドシュー調整だけでは矯正できない振動が生じます。
2.3 材料と表面処理
| 特性 | 標準慣行 | 備考 |
|---|---|---|
| 材料 | 炭素鋼(通常S235または同等) | 腐食環境向けステンレス品種 |
| 表面仕上げ | 黒皮(圧延まま)または機械加工 | タイプBは機械加工 |
| 防食 | 切断端への油塗布またはプライマー | 海上輸出で重要 |
| マーキング | フットにモデル・長さ・等級を打刻 | 据付トレーサビリティに必要 |
3. 輸出プロジェクト向け切断と梱包
3.1 定尺切断要件
国際レール発注では、出荷前の階高切断が頻繁に求められます。発注書ごとに次を指定:
| 要件 | 詳細 | 重要性 |
|---|---|---|
| セクションごとの切断長 | 階高寸法+調整に合わせる | 誤長は現場切断遅延を招く |
| 端面直角 | 直角からの偏差≤0.5 mm | フィッシュプレート継手芯出しに影響 |
| バリ取り | 切断面すべてを平滑にヤスリ仕上げ | 据付者負傷とシュー損傷を防止 |
| 防錆処理 | 新切断面への油浸またはプライマー | 無保護では海上輸送で急速腐食 |
| 階床マーキング | 各セクションに着床番号ラベル | 多停止昇降路の据付を加速 |
| 上下識別 | 上向き端を明示 | 逆さま据付を防止 |
3.2 梱包基準
| 方法 | 用途 | 保護レベル |
|---|---|---|
| 木枠 | 海上輸送、長距離 | 最高——曲げ・衝撃損傷を防止 |
| 鋼ストラップ結束 | 短距離、国内 | 中程度——丁寧な取扱いが必要 |
| 個別プラスチック包装 | プレミアムレール、Q8/Q9等級 | 表面傷を防止 |
未処理切断面、無マーキング長、輸送弓なりで到着したレールは据付を遅らせ、湿潤昇降路での腐食リスクを高めます。梱包要件は後付けではなく、購入仕様に含めてください。
3.3 フィッシュプレートと金具キット
各レール継手には次が必要です:
- フィッシュプレート対(上下クランププレート)
- 高強度ボルト(通常M12、等級8.8または10.9)
- 設計に従うばね座金またはロックナット
- 指定間隔のブラケットクリップ(典型1,500〜2,000 mm)
フィッシュプレートと金具がレール見積に含まれるか別発注かを確認してください。レールモデルに合わないフィッシュプレート形状は、継手の正しい閉鎖を妨げます。
4. 据付受入基準
4.1 鉛直度と間隔
| パラメータ | 受入基準 | 測定方法 |
|---|---|---|
| 鉛直偏差 | ≤0.5 mm/5 m(Q2等級) | 下げ振りまたはレーザ |
| 中心距離(かごレール) | 設計図±2 mm | 複数高さで巻尺 |
| レール平行度 | 全行程で≤1 mm | レーザ芯出しシステム |
| ブラケット間隔 | 設計どおり1,500〜2,000 mm | 巻尺 |
2.5 m/s超エレベーター向けEN 81-20の芯出し要件は、一般に任意の5 m区間でガイド芯出し1.5 mm以内を指定します——個々のフィッシュプレート継手が緩い、またはずれている場合は達成不可能な公差です。
4.2 フィッシュプレート継手品質
| パラメータ | 典型的受入 |
|---|---|
| 継手でのレールヘッド間ギャップ | <0.15 mm |
| 段差(鉛直ずれ) | ≤0.10 mm |
| M12ボルト予備トルク | 約70 N·m |
| M12ボルト最終トルク | 約140 N·m |
| 表面連続性 | 継手をまたぎ直定規が密着 |
初期沈下後のフィッシュプレートボルト再トルクは、多くのOEM据付シーケンスに含まれます。継手欠陥は、新レール据付後に報告される中間行程振動と「クリック」音の主因です。
4.3 全行程試験
据付とガイドシュー調整後:
- 点検速度でかごを全行程走行——特定高さの振動を聴取
- 振動位置を継手番号へマッピング——一高さの局所騒音は継手問題を示す
- 安全装置ジョーブロックとレール作業面の接触を確認(目視)
- 保守記録用にアズビルト芯出しデータを文書化
5. 関連部品——レールだけを孤立して交換しない
レール交換または大幅再加工時は、次も同時点検:
| 部品 | 点検ポイント | 摩耗時の対応 |
|---|---|---|
| かごガイドシュー | ライナー厚さ、ローラー軸受状態 | 残厚約3 mm未満でライナー交換 |
| 釣合おもりガイドシュー | 独立摩耗経路 | 摩耗なら交換——同じ振動症状 |
| 安全装置ジョーブロック | レールプロファイル一致、制動面摩耗 | 銘板レールタイプが新レールと一致するか確認 |
| フィッシュプレート金具 | ボルト疲労、ねじ損傷 | 各継手で全金具交換——疲労ボルトを再利用しない |
| ブラケットクリップ | 腐食、変形 | 曲がり・貫通腐食なら交換 |
摩耗したガイドシューは、感知されるレール欠陥を隠したり増幅したりします。摩耗シュー未対応のままレールを交換すると、新レールが仕様適合でも、乗心地クレームが保証紛争を引き起こします。
6. 据付後の保守
| 作業 | 頻度 | 備考 |
|---|---|---|
| 芯出し確認 | 年1回(高交通>200回/日) | 低デューティ貨物は24か月ごと |
| フィッシュプレートボルト再トルク | 段差音出現時または地震後 | 校正トルクレンチ使用 |
| ガイドシューライナー確認 | 毎回保守訪問 | 約3 mm未満で交換——摩耗ライナーはレール摩擦を数倍増 |
| レール表面点検 | 年1回 | 傷(安全装置接触)、腐食、潤滑剤堆積を確認 |
| ブラケット締結確認 | 年1回 | ブラケット―昇降路接続を確認 |
7. 正確な見積のための調達情報
ガイドレール照会ごとに次を提示:
- 昇降路寸法 ——幅、奥行、行程高さ、停止数
- 既存レールモデル ——例:T89/B、製造タイプ(AまたはB)含む
- 精度等級 ——オリジナル仕様またはアズビルトデータから
- 必要総長 ——片側ごと(かごと釣合おもりを別)
- 切断要件 ——階高、マーキング希望
- フィッシュプレートと金具 ——同梱または別供給
- 梱包 ——海上は木枠、国内はストラップ
- 仕向港 ——梱包と防錆処理レベルに影響
DORSENは、輸出対応の切断・梱包オプション付きで、ガイドレール、フィッシュプレート、ガイドシュー、ブラケット金具を供給します。発注段階での正しい仕様が、切断誤り、適合紛争、据付数か月後の乗心地コールバックを排除します。