Die Auswahl des Führungsschienenmodells ist nur die Hälfte der Fahrqualität. Feldabnahmedaten und Installationsleitfäden mehrerer Schienenlieferanten stimmen in einem Punkt überein: Die meisten Nachinstallations-Vibrationen lassen sich auf Verbindungsgeometrie und Bockausrichtung zurückführen, nicht auf die Schienenprofilbezeichnung auf dem Lieferschein.
Wenn Ihr Projekt maßgeschnittene Export-Schienen umfasst, hilft das Verständnis der Verbindungsstandards dabei, Verpackung, Inspektion und Abnahme festzulegen, bevor Container den Hafen verlassen. Dieser Leitfaden behandelt Verbindungstoleranzen, Installationsabläufe, Bockausrichtung, Exportanforderungen, zugehörige Komponentenprüfung und langfristige Wartungspraktiken.
1. Warum Schienenverbindungen die Fahrqualität bestimmen
1.1 Verbindungshäufigkeit und Aufprall
Die Korb-Führungsschuhe fahren täglich tausende Male über Verbindungsplatten-Verbindungen. In einem typischen 20-stöckigen Gebäude mit 1.000 Fahrten pro Tag wird jede Verbindung etwa 40.000 Mal pro Monat überquert. Eine kleine Stufe oder ein Spalt an der Verbindung überträgt sich direkt in:
- Vibration während der Fahrt oder hörbares „Klicken“ auf einer bestimmten Geschosshöhe
- Beschleunigter Verschleiß der Führungsschuh-Einlagen am Verbindungskontaktpunkt
- Erhöhtes Risiko des Schuhklemmens bei Hochgeschwindigkeitsanlagen (> 2,5 m/s)
- Fahrgastbeschwerden, die ohne Höhenkartierung schwer zu diagnostizieren sind
Bei Aufzügen über 2,5 m/s verlangen Ausrichtungsstandards wie EN 81-20 üblicherweise eine Führungsausrichtung innerhalb von 1,5 mm über jedem 5-Meter-Abschnitt — eine Toleranz, die unmöglich einzuhalten ist, wenn einzelne Verbindungen lose oder falsch ausgerichtet bleiben.
1.2 Verbindung vs. Schienenkörper-Defekte
| Defekttyp | Symptommuster | Diagnosemethode |
|---|---|---|
| Stufe/Spalt an Verbindungsplatte | Vibration auf einer bestimmten Höhe | Geräusche Verbindungsnummer zuordnen |
| Schienengeradheitsabweichung | Vibration über mehrere Geschosse | Laser-Ausrichtungsvermessung |
| Bock-Fehlausrichtung | Vibration an Bockpositionen | Lot- und Abstandsprüfung |
| Führungsschuh-Verschleiß | Vibration nimmt über Monate zu | Einlagendickenmessung |
| Schienenkorrosion oder -rissbildung | Rauheit auf allen Höhen | Sicht- und Tastprüfung |
Die korrekte Diagnose verhindert unnötigen Schienenersatz, wenn das eigentliche Problem eine einzelne lose Verbindungsplatten-Schraube ist.
2. Standard-Verbindungstoleranzen
2.1 Abnahmekriterien
Die untenstehenden Werte spiegeln weit verbreitete Installationspraktiken für bearbeitete T-Profil-Schienen (T75-, T89-, T127-Familien) wider. Befolgen Sie stets projektspezifische Zeichnungen, wenn diese strenger sind.
| Parameter | Typische Abnahme | Messwerkzeug |
|---|---|---|
| Spalt zwischen Schienenköpfen an Verbindung | < 0,15 mm | Fühlerlehre |
| Stufenversatz (vertikale Abweichung) | ≤ 0,10 mm | Richtscheit + Fühlerlehre |
| Seitlicher Versatz | ≤ 0,10 mm | Richtscheit über Verbindungsplatte |
| Verbindungsflächen-Kontinuität | Richtscheit bündig über Verbindungsplatte | 300–600 mm Richtscheit |
| Bockabstand | 1.500–2.000 mm (gemäß Konstruktion) | Maßband |
| M12-Verbindungsplatten-Schraube — Vordrehmoment | ~70 N·m | Kalibrierter Drehmomentschlüssel |
| M12-Verbindungsplatten-Schraube — Enddrehmoment | ~140 N·m | Kalibrierter Drehmomentschlüssel |
Die Schraubenqualität ist typischerweise 8.8 oder 10.9 Hochfestigkeits-Hardware. Nachziehen nach der anfänglichen Setzung (erste 30 Betriebstage) ist Teil vieler OEM-Installationsabläufe.
2.2 Bock-Ausrichtungsanforderungen
| Parameter | Abnahme | Hinweise |
|---|---|---|
| Vertikale Abweichung pro Bock | ≤ 0,5 mm | Lot oder Laser |
| Mittelabstand (Korbschienen) | Gemäß Zeichnung ± 2 mm | Mehrere Höhen messen |
| Schienenparallelität | ≤ 1 mm über gesamten Fahrweg | Laser-Ausrichtungssystem |
| Bock-zu-Schacht-Verbindung | Drehmoment gemäß Tragwerksplan | Ankerschrauben prüfen |
Zuerst Bock, dann Schiene — Bockposition anpassen, bevor die Schiene in Fehlausrichtung gezwungen wird. Das Ziehen falsch ausgerichteten Stahls allein mit Schraubenkraft erzeugt innere Spannungen, die sich als Vibration zeigen, nachdem die Schrauben nachgeben.
3. Verbindungsplatten-Hardware-Spezifikationen
3.1 Komponentenanforderungen
| Komponente | Spezifikation | Hinweise |
|---|---|---|
| Verbindungsplatte (obere Klemme) | Abgestimmt auf Schienenmodell | Profil muss Schienenfußgeometrie entsprechen |
| Verbindungsplatte (untere Klemme) | Abgestimmt auf Schienenmodell | Paar muss aus derselben Herstellercharge stammen |
| Schrauben | M12 × Güte 8.8 oder 10.9 | Hochfestigkeit erforderlich — niemals Standardgüte verwenden |
| Unterlegscheiben | Federring oder Sicherungsmutter | Verhindert Lockern unter Vibration |
| Bockklammern | Gemäß Konstruktionsabstand | 1.500–2.000 mm typisch |
3.2 Häufige Hardware-Ausfälle
| Ausfallmodus | Ursache | Prävention |
|---|---|---|
| Schrauben-Ermüdungsbruch | Wiederverwendete Schrauben aus früherer Installation | Alle Hardware an jeder Verbindung ersetzen |
| Gewindeausreißen | Unterdrehmoment oder Quergewinde | Kalibrierten Schlüssel verwenden, Gewinde reinigen |
| Verbindungsplatten-Rissbildung | Überdrehmoment oder falsch ausgerichtete Verbindung | Ausrichtung vor Enddrehmoment erreichen |
| Korrosion an Verbindung | Unbehandelte Schnittflächen, feuchter Schacht | Rostschutzbehandlung an allen Schnittflächen |
4. Maßgeschnittene Exportprojekte
4.1 Mehr als „Schneiden und Versenden“
Internationale Schienenbestellungen erfordern oft:
| Anforderung | Detail | Folge bei Auslassung |
|---|---|---|
| Zuschnitt auf Geschosshöhen | Geschoss-zu-Geschoss + Ausgleich | Feldzuschnitt verzögert Installation |
| Endrechtwinkligkeit | ≤ 0,5 mm von Lot | Stufenversatz an Verbindung überschreitet Toleranz |
| Entgraten | Alle Schnittkanten glatt | Verletzungsgefahr für Installateur, Schuhschaden |
| Rostschutzbehandlung | Öltauchung oder Grundierung auf Schnittflächen | Schnelle Korrosion bei Seefracht / feuchten Schächten |
| Geschossmarkierung | Jeden Abschnitt mit Etagennummer kennzeichnen | Installationsverwirrung in Mehrhaltestellen-Schächten |
| Oben/Unten-Kennzeichnung | Orientierung markieren | Risiko invertierter Installation |
Eine Schiene, die mit unbehandelten Schnittflächen oder unmarkierten Längen ankommt, verlangsamt die Installation und erhöht das Korrosionsrisiko in feuchten Schächten — insbesondere bei Seefracht-Export in tropische Klimazonen.
4.2 Verpackung zum Transportschutz
| Methode | Anwendung | Schutzgrad |
|---|---|---|
| Holzkiste | Seefracht, > 4 Wochen Transit | Höchster — verhindert Biegung und Stoßschäden |
| Stahlband-Bündel | Kurzer Transit, Inland | Mäßig — vorsichtig handhaben |
| Einzelverpackung | Q8/Q9-Premium-Schienen | Verhindert Oberflächenkratzer |
Transit-Durchbiegung durch unzureichende Verpackung erzeugt Geradheitsabweichungen, die an der Verbindungsplatte nicht korrigiert werden können — der gesamte betroffene Abschnitt muss möglicherweise ersetzt werden.
5. Installationsablauf für Qualitätsergebnisse
5.1 Schritt-für-Schritt-Verfahren
Schritt 1: Laser- oder Lot-Referenzlinie im Schacht setzen
Schritt 2: Unterste Böcke installieren — Lot und Abstand prüfen
Schritt 3: Ersten Schienenabschnitt platzieren — Vertikalität vor Befestigung prüfen
Schritt 4: Verbindungsplatte installieren — Spalt und Stufe VOR Endschraubendrehmoment prüfen
Schritt 5: Nächsten Schienenabschnitt hinzufügen — Verbindungsprüfung an jeder Verbindung wiederholen
Schritt 6: Abschnitt für Abschnitt nach oben bauen — Verbindungsprüfung niemals überspringen
Schritt 7: Gesamten Verlauf mit Laser-Ausrichtungssystem vermessen
Schritt 8: Ist-Ausrichtungsdaten dokumentieren
Schritt 9: Vollfahrt-Test bei Inspektionsgeschwindigkeit — Vibration Verbindungsnummern zuordnen
Schritt 10: Alle Verbindungsplatten-Schrauben nach 30-tägiger Setzungsphase nachziehen
5.2 Kritische Installationsregeln
- Verbindungsprüfung vor dem Anziehen der Endschrauben — falsch ausgerichteten Stahl nicht allein mit Schraubenkraft in Position zwingen
- Jede Verbindungsplatte prüfen, bevor die nächste Schienenlänge hinzugefügt wird — kumulative Fehler sind später schwer zu korrigieren
- Vollfahrt nach Einstellung — Vibration auf einer bestimmten Höhe ordnet sich einer Verbindungsnummer zu
- Ermüdete Verbindungsplatten-Schrauben niemals wiederverwenden — immer neue Hardware an jeder Verbindung installieren
- Nach Setzung nachziehen — Schrauben lockern sich im ersten Betriebsmonat durch Vibration und thermische Zyklen
6. Verbindung zu anderen Komponenten
Wenn Schienen ersetzt oder stark überarbeitet werden, prüfen erfahrene Teams gleichzeitig:
| Zugehöriges Teil | Prüfungsgrund | Maßnahmeschwelle |
|---|---|---|
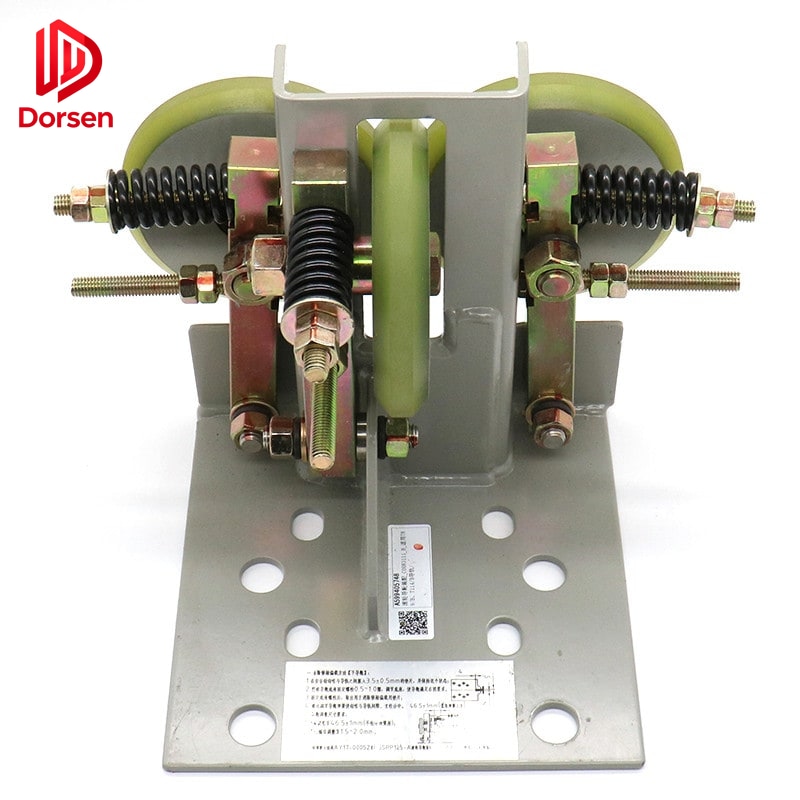
| Korb-Führungsschuhe | Verschlissene Schuhe maskieren oder verschlimmern wahrgenommene Schienendefekte | Einlagen unter ~3 mm ersetzen |
| Fangvorrichtungs-Backen | Schienenprofil muss Nenn-Fangbackenspezifikation entsprechen | Schienentyp auf Typenschild prüfen |
| Gegengewicht-Führungsschuhe | Separater Verschleißpfad, gleiche Vibrationssymptome | Bei Verschleiß ersetzen |
| Verbindungsplatten-Hardware | Wiederverwendung ermüdeter Schrauben ist häufige Verbindungsfehlerquelle | Neue Hardware an jeder Verbindung |
| Bockklammern und Anker | Korrosion oder Verformung beeinflusst Ausrichtung | Bei Verbiegung oder Korrosion ersetzen |
| Kompensationskette | Ungleiche Länge beeinflusst Korgleichgewicht | Verschleiß und gleiche Länge prüfen |
Schienenersatz ohne Behandlung verschlissener Führungsschuhe erzeugt Fahrqualitätsbeschwerden, die Garantiestreitigkeiten auslösen — selbst wenn die neuen Schienen der Spezifikation entsprechen.
7. Wartung nach Übergabe
7.1 Geplante Wartungsaufgaben
Veröffentlichte Wartungsumfragen in Gewerbeimmobilien-Portfolios deuten darauf hin:
| Aufgabe | Häufigkeit | Hinweise |
|---|---|---|
| Ausrichtungsprüfung | Jährlich bei stark frequentierten Anlagen (>200 Fahrten/Tag) | Alle 24 Monate bei leichtem Lastenaufzug |
| Verbindungsplatten-Schrauben nachziehen | Bei Stufengeräuschen oder nach Erdbebenereignis | Kalibrierter Drehmomentschlüssel bei 140 N·m |
| Führungsschuh-Einlagenersatz | Wenn Dicke unter ~3 mm fällt | Verschlissene Einlagen erhöhen Schienenreibung mehrfach |
| Schienenoberflächeninspektion | Jährlich | Rissbildung, Korrosion, Schmiermittelansammlung prüfen |
| Bock-Befestigungsprüfung | Jährlich | Bock-zu-Schacht-Verbindungen prüfen |
| Verbindungsspalt-Nachmessung | Nach jeder Vibrationssbeschwerde | Fühlerlehre auf gemeldeter Höhe |
7.2 Vibrationstroubleshooting durch Höhenkartierung
Bei einer Vibrationssbeschwerde:
- Korb bei Inspektionsgeschwindigkeit über gesamten Fahrweg fahren lassen
- Genaues Geschoss oder Höhe der Vibration notieren
- Berechnen, welche Verbindungsplatte dieser Höhe entspricht
- Diese Verbindung prüfen — Spalt, Stufe, Schraubendrehmoment, Verbindungsplattenzustand
- Verbindung korrigieren, bevor Schienenersatz in Betracht gezogen wird
Diese Diagnosemethode löst die Mehrheit der Nachinstallations-Vibrationssbeschwerden ohne Schienenabschnittersatz.
8. Was für ein Schienenangebot senden
Genaue Beschaffung reduziert Schnittfehler und falsche Verbindungsplatten-Sets:
| Information | Beispiel | Warum benötigt |
|---|---|---|
| Schachtabmessungen | 2,1 m × 2,4 m, 45 m Fahrweg | Bock- und Längenberechnung |
| Anzahl Haltestellen | 15 Geschosse | Schnittlänge pro Abschnitt |
| Vorhandenes Schienenmodell | T89/B bearbeitet | Profil- und Güteklassenabgleich |
| Güteklasse | Q2 oder Q8 | Fahrqualitätsanforderung |
| Gesamtlänge pro Seite | Korb: 90 m, Gegengewicht: 85 m | Mengenberechnung |
| Verbindungsplatten inklusive | Ja — M12-Hardware-Set | Separaten Hardwareauftrag vermeiden |
| Verpackungsanforderung | Holzkiste, Seefracht | Transportschutzgrad |
| Zielhafen | Jebel Ali, VAE | Klimagerechter Rostschutz |
DORSEN liefert Führungsschienen, Verbindungsplatten, Führungsschuhe und Bock-Hardware mit exportfertigen Zuschnitt- und Verpackungsoptionen. Korrekte Verbindungsarbeit bei der Installation schützt die Fahrqualität — und reduziert Garantiestreitigkeiten Monate später.